卧式加工中心开整 从设备选型到高效加工的完整指南
在现代精密机械加工领域,卧式加工中心以其高刚性、高效率和优异的排屑性能,成为箱体类、壳体类及复杂零件批量加工的核心装备。当一句“卧式加工中心开整”从车间传来,意味着从设备调试、工艺准备到切削参数优化的全流程正式启动。本文将从卧式加工中心的结构特点、开机准备、加工策略及维护要点四个维度,系统解析如何让这台精密机械加工利器发挥最大效能。
一、卧式加工中心的结构优势与适用场景
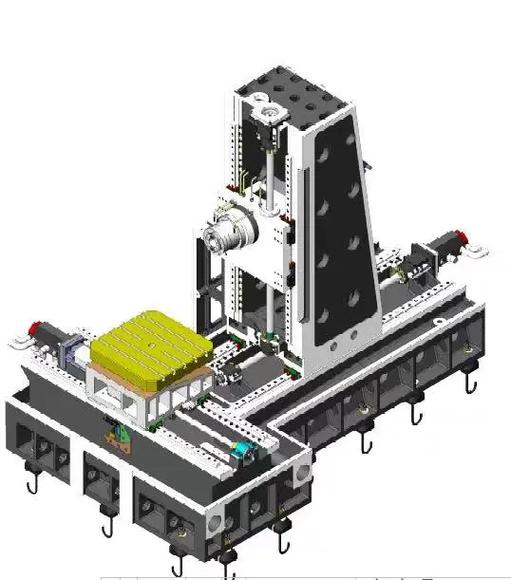
卧式加工中心的主轴轴线与工作台平行,通常配备可旋转的数控分度工作台(如B轴)和双交换托盘系统。相较于立式加工中心,其在以下方面具有不可替代的优势:
- 排屑顺畅:切屑在重力作用下直接落入排屑器,避免堆积影响加工表面质量。
- 多面加工:通过工作台旋转,一次装夹即可完成除安装面外的五个面加工,大幅提高位置精度。
- 高刚性攻丝与钻孔:主轴水平布置使丝锥和钻头更易对中,适合大孔径、深孔加工。
- 便于柔性产线集成:配合托盘交换系统(APC),可实现夜间无人化连续生产。
典型应用涵盖汽车发动机缸体、变速箱壳体、泵体阀体、航空航天结构件等。当这些零件进入批量生产阶段,“开整”便意味着要进入高效、稳定的节拍化加工状态。
二、开机准备:让“开整”安全且精准
在按下启动按钮前,必须完成以下系统性检查,这是数控机床稳定运行的基础:
- 几何精度复核:使用激光干涉仪或球杆仪检测各轴定位精度和重复定位精度,尤其关注工作台旋转后的分度精度。≥0.005mm的偏差需及时补偿。
- 液压与气动系统:检查主轴松拉刀、工作台夹紧、托盘交换等动作的压力是否在设定范围,油雾润滑单元油量是否充足。
- 刀库与主轴:手动执行刀库旋转和换刀动作,确认无卡滞;检查主轴锥孔清洁度,用红丹粉检验刀柄接触面积应≥85%。
- 程序与坐标系:验证工件坐标系、刀具长度补偿和半径补偿,首件加工前建议进行空运行和图形模拟。
- 工件找正与夹紧:对于卧式机床,弯板、角铁等夹具的刚性至关重要。采用百分表找正基准面,确保夹紧力不会导致薄壁零件变形。
完成上述步骤后,“开整”才具备可靠的物质和技术条件。
三、加工策略:从粗放到精密的路径规划
卧式加工中心一旦开动,其核心目标是实现高材料去除率与高表面质量的平衡。建议采用以下策略:
- 粗加工阶段:优先使用大直径面铣刀或玉米铣刀,采用高速切削(HSM)策略,小切深、大进给,利用主轴功率优势快速去除余量。对铝合金可选用PCD刀具,线速度可达1000m/min以上。
- 半精加工与精加工:对于铸铁和钢件,选用涂层硬质合金立铣刀,配合摆线铣削可有效降低径向切削力,减少让刀。型腔转角处建议使用动态铣削,保持恒定切削载荷。
- 多面加工衔接:合理规划B轴旋转角度,尽量减少非切削时间。将同一把刀涉及的加工特征安排在同一工步,减少换刀次数。
- 在机测量:对关键孔系位置和孔径,可利用机床测头实现在机检测,根据测量结果自动补偿刀补,避免二次装夹误差。
需要强调的是,冷却方式对卧式加工尤为关键。建议采用主轴中心出水(高压冷却)用于深孔钻削,外部浇注冷却用于一般铣削,必要时可加装微量润滑(MQL)以降低成本和环境负担。
四、日常维护与效率提升的持续性
卧式加工中心的开机利用率直接反映车间的管理水平。以下日常维护习惯可显著延长设备寿命:
- 每班次清理排屑器及过滤网,防止切削液变质和管路堵塞。
- 每周检查导轨润滑状态,特别是B轴回转工作台的蜗轮蜗杆或力矩电机冷却。
- 每月对刀库换刀臂进行力矩复查,避免因磨损导致换刀故障。
- 每季度检测主轴拉刀力,确保在标准范围内(通常≥1200kgf)。
- 数据驱动优化:利用机床数据采集系统记录主轴负载、进给倍率等,通过分析找出瓶颈工序,针对性调整切削参数或刀具方案。
当卧式加工中心融入自动化产线后,还可通过托盘管理系统实现“无人值守”加工—这才是“开整”的终极形态。
##
卧式加工中心不是一台孤立的设备,而是精密机械加工体系中的关键节点。从严谨的开机准备到科学的加工策略,再到持续的精度维护,每一次“开整”都是人与机床协同作战的过程。只有这样,才能让这台高价值数控机床设备持续输出合格的精密零件,为制造业创造真正的效益。
如若转载,请注明出处:http://www.jssxjxzz.com/product/21.html
更新时间:2026-10-07 09:57:27