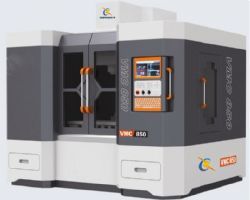
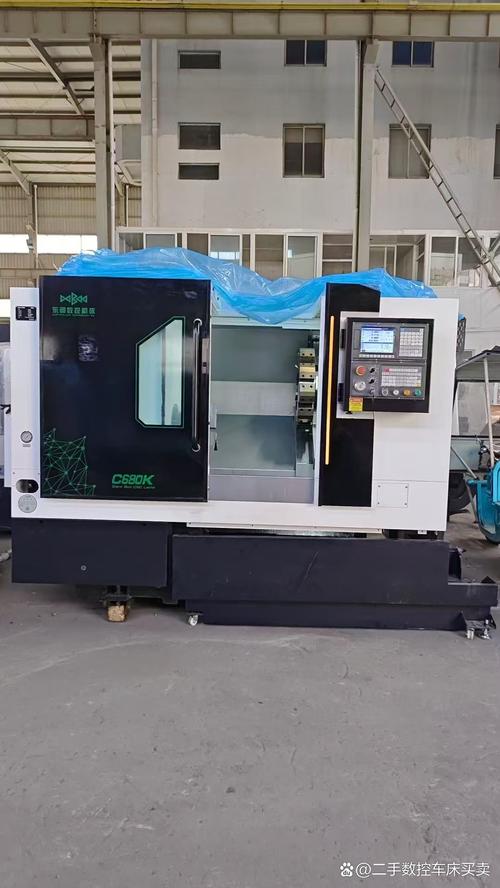
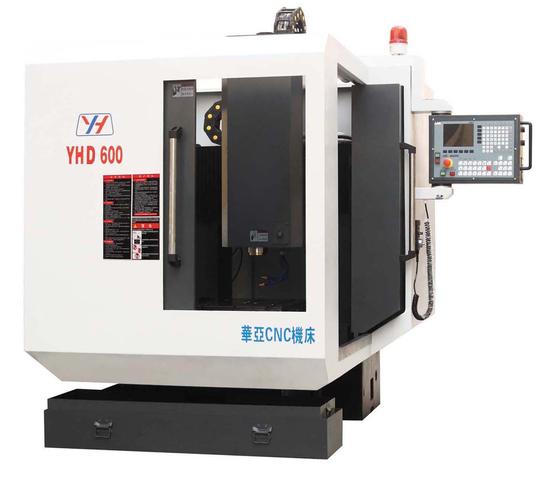
同款2台浙江沈工6155E数控机床 性能解析与协同应用指南
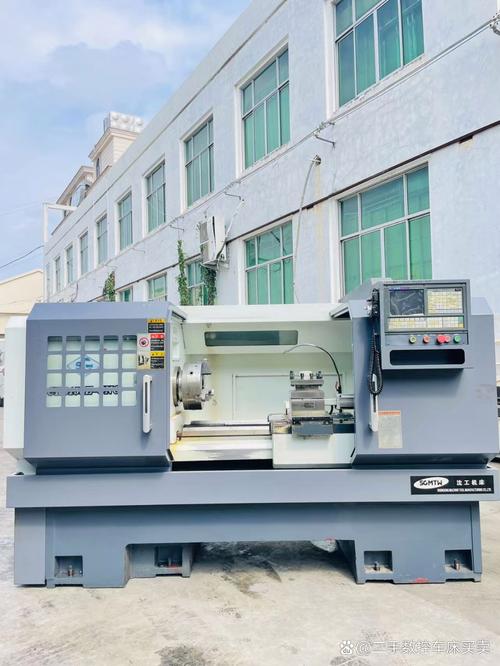
浙江沈工机床有限公司作为国内知名的数控机床制造商,其6155E型号数控机床凭借稳定的刚性结构、较高的加工精度和良好的性价比,在中小型零件批量加工领域拥有广泛的用户基础。用户采购同款2台6155E数控机床,通常旨在构建柔性生产线、提升产能冗余度,或实现工序间的并行加工。本文围绕该型号机床的技术特点、双机协同的应用策略以及运维要点展开分析。
一、浙江沈工6155E数控机床的技术定位
6155E属于立式数控加工中心或数控铣床系列(具体配置因出厂年份和选型而异),其型号中的“61”通常关联于立式加工中心类别,“55”代表工作台尺寸或行程规格。该机床主体结构多采用高刚性铸铁件,经时效处理消除内应力,导轨形式常见为硬轨或线轨(视具体配置),能够满足钢件、铸铁件及铝合金件的钻、铣、攻丝等复合加工需求。数控系统通常可选配发那科、西门子或国产主流系统,具备较好的开放性和编程兼容性。
同款2台的配置策略带来显著优势:两台机床共享相同的操作系统、刀具接口和编程格式,操作人员无需切换界面逻辑,编程与调试经验可直接复用,大幅降低了人员培训和工艺迁移成本。
二、双机协同的应用场景规划
- 工序拆分与流水作业
针对需要多面加工的零件,可将第一台6155E用于正面及主要轮廓的粗精加工,第二台专用于背面特征或次要孔系的加工。两台机床间通过统一的零点定位夹具系统(如快换托盘)衔接,工件在机外完成装夹后快速换装,减少机床等待时间。VT系数箱与工装的一致性由同一套对刀仪和程序原点管理确保。
- 并行加工提升产能
当订单批量较大且交期紧张时,两台同款机床可执行完全相同的加工程序,通过交换工作台或双工位夹具实现“一机加工、一机上下料”的交替模式。操作者仅需一人值守两台机床,在A机切削时完成B机的零件装卸与首件检验,显著提高人均产值。需注意的是,应设定相同的刀具寿命管理阈值,避免因刀具磨损差异导致尺寸离散。
- 主备冗余与柔性调度
对于高价值或单件小批量产品,将两台机床设置为互备关系。某一台出现故障或需计划保养时,另一台可立即承接紧急订单,生产计划不中断。借助车间级DNC网络(若系统支持),程序可远程下发至任一台机床,提升调度灵活性。
三、协同运行的关键控制点
- 精度一致性与校准
同款机床因装配和磨损差异,定位精度与重复定位精度可能存在微小区间。建议每季度使用激光干涉仪或球杆仪对两台机床进行比对测量,必要时通过系统螺距误差补偿和反向间隙补偿参数进行修正,将两台机床的加工尺寸偏差控制在零件公差带的1/3以内。
- 程序与刀具标准化
建立双机共享的程序库和刀具清单,统一刀具品牌、型号及切削参数。对刀仪测得的刀长和半径补偿值需保存至各自的刀具偏置表中,并通过抽检首件确认一致性。换刀后必须执行刀具长度复测,防止两台机床因刀柄装配差异产生Z向尺寸偏差。
- 维护保养同步化
两台同款机床的保养周期应尽量同步安排,便于集中采购备件(如导轨防护罩、滤芯、皮带等)。润滑油和切削液的品牌与浓度保持一致,避免因介质不同导致热变形和加工表面质量差异。同时记录两台机床的故障代码和维护台账,便于对比分析共性问题。
- 安全与操作规范
双机布局时需保证足够的安全距离和物料周转通道。若采用一人多机模式,应配置机床状态指示灯(三色灯)和异常报警联动装置,确保操作者能及时响应任一台机床的提示或报警。对刀和调试环节建议保持“单机操作、双机互锁”原则,避免一人同时进入两台机床的加工区域。
四、选型配置与后期扩展建议
在采购同款2台6155E时,建议向浙江沈工确认以下配置的一致性:数控系统版本及选项功能(如刚性攻丝、高速高精模式)、主轴转速与功率、刀库容量与换刀形式、导轨类型及精度等级。对于未来可能接入自动化单元(如机器人上下料或桁架机械手)的用户,需在订货时预留I/O接口和自动化门控信号,并要求两台机床的接口协议保持一致,便于后续集成。
用户可建立简易的机床效率看板,记录两台设备的开机率、切削时间占比和首检合格率,持续优化双机排产策略。当面临更大批量订单时,可考虑以同类6155E为模板增加第三台设备,进一步验证标准化生产模式的**扩展性。
浙江沈工6155E数控机床的同款2台配置,在柔性制造、产能提升及运维管理方面具有明显的协同价值。用户需关注精度一致性校准、程序与刀具标准化以及维护同步化三项核心工作,并根据产品结构合理分配两台设备的工序角色,才能充分发挥投资效益,实现稳定高效的连续生产。
扩展性:如需转载或技术引用,请备注出处
如若转载,请注明出处:http://www.jssxjxzz.com/product/53.html
更新时间:2026-11-21 09:09:54