机床“活”了 自学习CNC如何让工厂自我优化
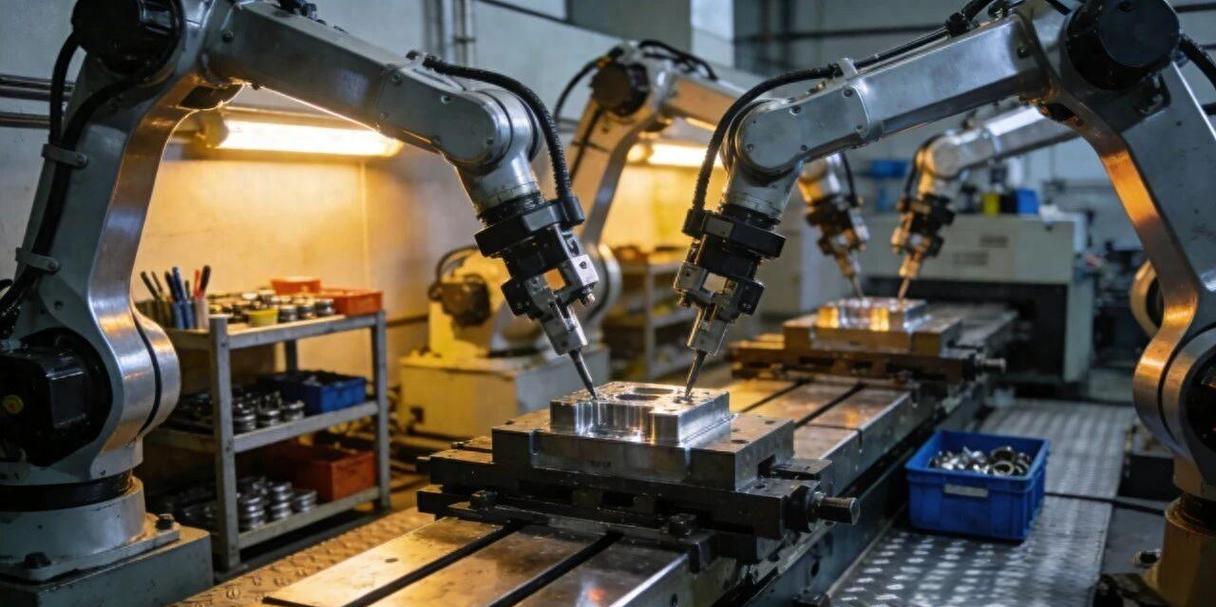
在传统制造业的图景中,数控机床(CNC)是精准而沉默的执行者——它们严格按照预先编写的G代码指令切削、钻孔、铣削,一丝不苟,却也一板一眼。一旦工况发生变化,比如刀具磨损、材料批次差异或热变形,机床只能依赖人工干预停机调整。随着人工智能与工业物联网的深度融合,这一局面正在被颠覆:机床正在“活”过来,成为一种能够感知、思考并自我优化的智能体。
从“精确执行”到“动态学习”
自学习CNC的核心突破在于将机器学习算法嵌入数控系统。传统CNC的控制逻辑是开环或简单的闭环反馈,而自学习CNC则构建了一个持续进化的数据闭环:传感器实时采集振动、温度、主轴电流、切削力等多维信号,边缘计算单元对这些数据进行特征提取,并与工艺数据库中的历史最优参数进行比对。当检测到刀具磨损趋势或材料硬度波动时,系统能够自动调整进给率、主轴转速甚至切削路径,在保证加工质量的前提下最大化效率。
例如,在某航空零部件工厂,自学习CNC在加工钛合金结构件时,通过声发射传感器感知到刀具后刀面磨损量增大,系统在0.5秒内将进给速度降低12%,同时微调冷却液流量,使刀具寿命延长了23%,而表面粗糙度仍稳定在Ra0.8以内。这种“感知—分析—决策—执行”的循环,让机床从被动执行变为主动适应。
工厂层面的自我优化:从单机智能到系统智能
当每一台自学习CNC都成为数据节点,工厂的整体优化便有了可能。通过工业互联网平台,机床之间可以共享工艺知识:一台机床在加工某种新材料时摸索出的最优参数组合,经过验证后能自动推送给同产线的其他机床,形成“群智进化”。更进一步,自学习CNC与制造执行系统(MES)、高级计划排程(APS)联动,可以根据实时刀具寿命预测动态调整生产排序,避免因换刀造成的计划外停机。
某汽车零部件工厂的实践显示,引入自学习CNC网络后,设备综合效率(OEE)提升了18%,废品率下降32%,刀具库存成本降低15%。工厂不再需要依赖资深工艺员的经验“救火”,而是让数据驱动的决策渗透到每个加工环节。
技术底座与挑战
实现这一愿景依赖三大技术支柱:高精度传感器与边缘计算、数字孪生仿真环境、以及安全可靠的机器学习模型。数字孪生为算法提供了低成本试错空间——新参数先在虚拟机床中验证,再下发到物理设备。挑战同样存在:工业现场的数据噪声大、标注成本高;不同品牌机床的协议异构;以及最关键的——如何确保黑箱模型的可解释性与安全性,避免自学习算法在极端工况下做出危险决策。
未来:从“自学习”到“自进化”
自学习CNC将向“自进化”演进:机床不仅能适应已知工况,还能通过联邦学习在保护数据隐私的前提下跨工厂协同训练,发现人类工程师未曾想到的工艺窗口。届时,工厂将成为一个有机的生命体——每台机床都是神经元,每次切削都是学习机会,而自我优化不再是目标,而是常态。
机床“活”了,工厂便有了呼吸。这不仅是技术的升级,更是制造哲学的转变:从征服材料到与材料对话,从追求稳定到拥抱变化。当自学习CNC让工厂学会自我优化,制造业的竞争力便不再源于规模,而源于持续进化的智慧。
如若转载,请注明出处:http://www.jssxjxzz.com/product/55.html
更新时间:2026-11-21 17:33:53